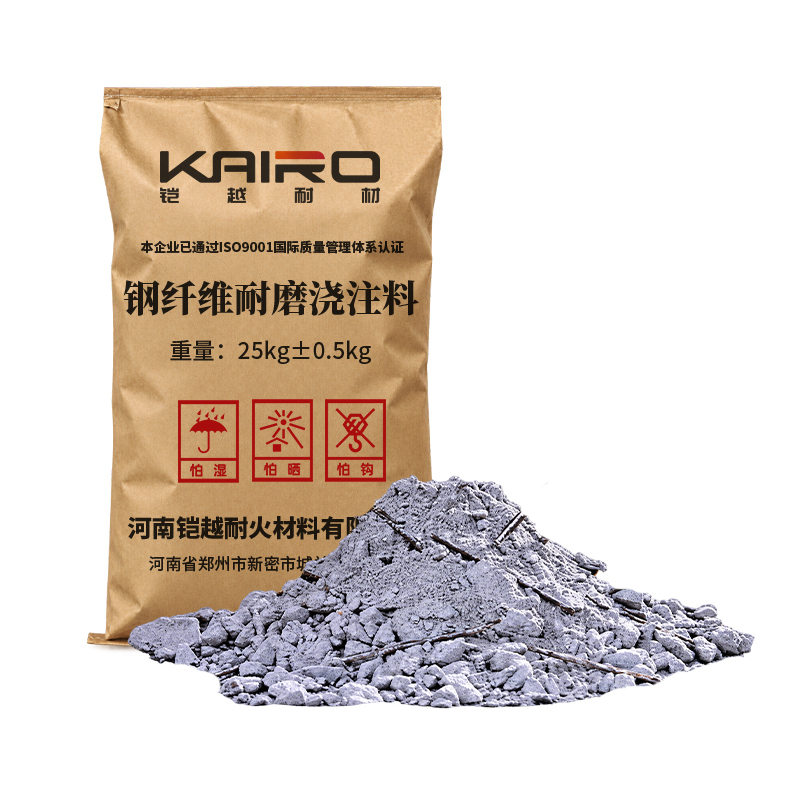
钢纤维耐磨浇注料
钢纤维耐磨浇注料是选用铝矾土熟料作骨料,以矾土熟料及刚玉细粉作为浇注料基质,以超微粉等多种复合材料为结合剂和添加剂,外加不锈钢耐热纤维配制而成。钢纤维耐磨耐火浇注料具有高强度耐高温,抗冲击、抗热震、耐磨性能好等特点。
- ◆ 耐火极限高
- ◆ 高温荷软高
- ◆ 抗渣侵蚀强
- ◆ 热震稳定性
产品优势
钢纤维耐磨浇注料(钢纤维增强耐火浇注料)
一、理化指标(典型值)
项目 | RMJ-1/通用型 | RMJ-2/中档 | RMJ-3/高强型 | 刚玉高强型(GF-25) |
|---|---|---|---|---|
w(Al₂O₃) %,≥ | 60~65 | 65~70 | 70~75 | 80~85 |
钢纤维加入量 | 质量分数 1%~3%(体积比 0.6%~2.5%);通用型 1.6%~2.0%,高强型 2.5%~3.5% | |||
钢纤维材质 | 304/310(或 316、430)耐热不锈钢;>1250℃ 须用 SS310(高 Ni/Cr,上限约 1400℃),304/316 上限约 1250℃ | |||
体积密度 g/cm³(110℃×24h),≥ | 2.40~2.60 | 2.60~2.75 | 2.80~2.90 | 2.6~3.0 |
耐压强度 MPa(110℃×24h),≥ | 55~65 | 60~80 | 70~90 | ≥80 |
耐压强度 MPa(1000~1100℃×3h),≥ | 80 | 90~100 | 100~130 | ≥100(1400℃ 可达 170) |
抗折强度 MPa(110℃×24h),≥ | 7~9 | 8~12 | 9~18 | ≥12 |
抗折强度 MPa(1100℃×3h),≥ | 9~13 | 11~14 | 13~20(1400℃ 可达 25.8) | 12 vs 无纤维 5 |
抗折强度(1100℃水冷 5 次后)MPa,≥ | 5.0~5.5 | |||
常温磨损量 cm³(1000℃×3h),≤ | 7~9 | 6~8 | 6~8 | ≤6(ASTM C704) |
加热永久线变化 %(1000~1100℃×3h) | ±0.3~±0.5 | ±0.3(1400℃×3h) | ||
热震稳定性(900~1100℃水冷),次,≥ | 20~25 | 20~30 | 25~50(无纤维仅 10~15) | ≥20 |
耐火度 ℃ | ≥1770~1790 | ≥1790 | ||
最高/长期使用温度 ℃ | 1350~1400 | 1400~1450 | 1450~1550(长期 1400~1450) | ≤1400~1500 |
导热系数 W/(m·K) | 约 1.8(800℃) | |||
施工加水量 % | 5.0~6.5(部分 6%~8%) |
二、产品优势
抗热震、抗剥落(首要优势):钢纤维导热性优异,可快速均化衬体内部温度梯度、降低热应力幅值;纤维的桥接机制吸收并分散热应力,抑制微裂纹萌生与扩展,防止微裂纹贯通形成灾难性破坏。1100℃ 水冷循环可达 20~50 次(无纤维仅 10~15 次),抗剥落面积减少约 80%,适应锅炉启停、负荷波动等急冷急热工况。
增韧补强、抗冲击:钢纤维三维乱向网络约束基体变形、抵消收缩应力,开裂后仍保留大部分承载能力(残余强度),颠覆耐火材料脆性特质;显著提高抗折、抗拉与抗机械冲击强度,抗冲击磨损能力成倍提升,可耐受机械振动、物料冲击与检修磕碰。
耐磨抗冲刷:致密基体 + 高硬度刚玉/SiC 骨料 + 纤维骨架协同,磨损量 ≤6~8 cm³,耐高速含尘气流与固体颗粒冲刷;抗折强度高意味着抗冲刷能力强。
高温强度与体积稳定:,尤其显著改善中温强度——弥补 300~1100℃ 区间水化结合丧失、陶瓷结合尚未充分形成的强度低谷;高温蠕变低,1400℃ 不软化;烧后线变化极小(±0.3%~0.5%),抑制干燥与烧成收缩裂纹。
控制收缩开裂:纤维限制干燥与烧成过程中的初期收缩,减少收缩裂纹,提升炉衬整体完整性。
施工便捷、整体性好:加水搅拌即可浇筑/泵送/振捣,可填充异形、曲面、死角;低水泥配方早强快硬,养护 1~2 天可脱模,烘烤周期短;整体无缝、接缝少。
抗CO侵蚀与耐蚀:特殊指标要求 1000℃×200 h 抗 CO 侵蚀增重 ≤0.5%;基体耐熔渣、烟气与酸碱介质侵蚀。
经济性好:虽材料单价高 10%~20%,但因寿命延长 30%~100%(CFB 锅炉大修周期延长 30%~50%,综合寿命提升 2~3 倍)、检修频次与年维护费用降低(维修成本降约 60%),全周期成本反降低 25%~30%。
三、应用领域
电力与热力(最典型):循环流化床(CFB)锅炉炉膛密相区与稀相区、炉膛出口及侧墙、炉顶、旋风分离器直段/锥体/顶部及进出口、返料器(U 型阀、返料立管)、布风板与风帽周围、落渣管、尾部烟道、热风管道、点火风道、冷渣器;燃煤锅炉卫燃带(燃烧器区域)、折焰角、炉门、出渣口。
水泥建材:回转窑窑口、喷煤管、窑门罩、篦冷机喉部与高温段、预热器锥体(C4/C5)、下料管、三次风管、冷却筒内衬、高温烟道。
钢铁冶金:电炉炉顶、钢包包盖/包沿/冲击区、出铁沟与出钢槽、加热炉炉墙与炉顶、均热炉炉盖与炉墙、热处理炉衬体、转炉出钢口、烧结机风箱、铁水脱硫搅拌器、中间包挡渣堰(渣坝)。
石化与化工:催化裂化(FCC)装置反应器、再生器、旋风分离器、提升管、裂解炉、气化炉、CO 余热锅炉。
环保与其他:垃圾焚烧炉与危废回转窑喉管、炉膛内衬、余热锅炉;有色金属冶炼炉、铝熔炼炉、石灰窑与竖式焙烧炉转运溜槽、陶瓷隧道窑、玻璃窑等。
应用行业
在线留言
如果您有任何疑问,请向我们留言