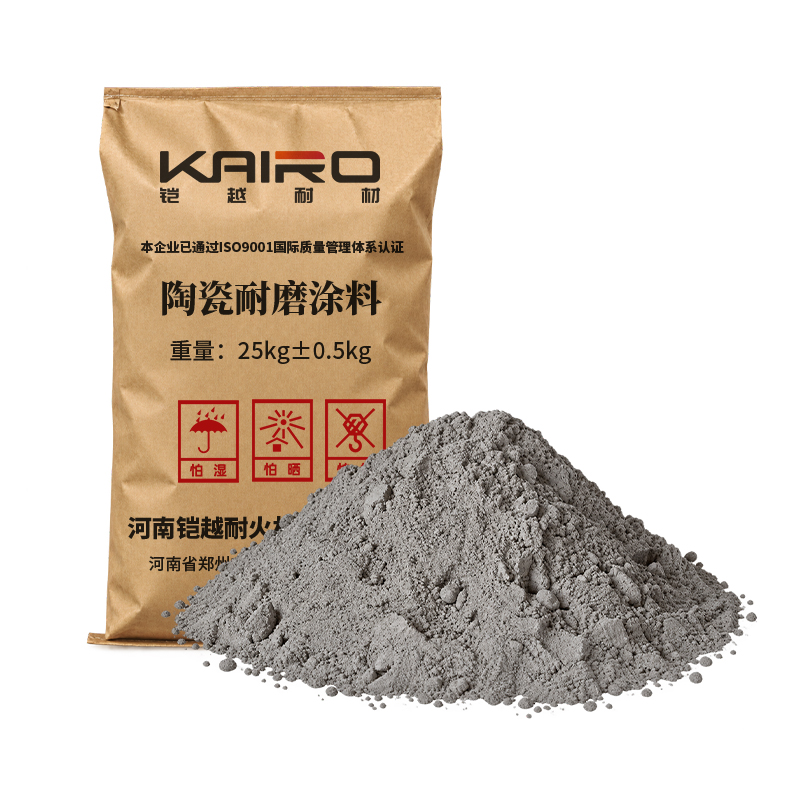
陶瓷耐磨涂料
耐磨陶瓷涂料是一种胶凝材料,由于原料采用特殊的处理方法和严格工艺控制组成,通过一系列的化学反应,使其能在常温下形成高的强度及硬度,达到陶瓷的结合强度标准,故而称陶瓷耐磨涂料。
- ◆ 耐火极限高
- ◆ 高温荷软高
- ◆ 抗渣侵蚀强
- ◆ 热震稳定性
产品优势
陶瓷耐磨涂料(耐磨陶瓷涂料/耐磨陶瓷胶泥/陶瓷防磨料)
一、理化指标(典型值)
项目 | 通用型 | 高强型 | 高温型(磷酸盐结合) |
|---|---|---|---|
主要化学成分 | Al₂O₃ ≥69%、SiO₂ ≥15%、CaO ≥10% | Al₂O₃+SiC 为主 | 刚玉骨料+α-Al₂O₃、SiC 微粉 |
体积密度 g/cm³ | 2.65~2.75 | ≥3.10 | 2.6~2.8 |
耐压强度 MPa(110℃×24h) | 161 | 3 天 120/7 天 140/28 天 150 | ≥130~200(常温 3 天后) |
耐压强度 MPa(850℃×3h) | 135 | — | ≥100 |
抗折强度 MPa(110℃×24h) | 17.8 | 15~21 | 15~18 |
抗折强度 MPa(850℃×3h) | 16 | — | ≥12 |
常温耐磨性 | 1.1 g/cm² | ASTM C704 ≤2.0 cm³(28 天) | 3.1 g/cm² |
线变化率(815℃×3h)% | 0.1 | 0.1 | ±0.2~0.3 |
导热系数 W/(m·K) | 1.5 | 1.7 | 1.5 |
比热 kJ/(kg·℃) | 0.9 | 0.9 | — |
附着力 | 0 级(百格法)/划格法 1 级 | ||
硬度 | 莫氏 8~9 级,冷/热硬度 ≥4H(部分产品 Shore D 86~90) | ||
最高使用温度 ℃ | 1000 | 300(常温型)/1300(水调型) | ≤1300~1800(无机纳米型可达 1750) |
冷热冲击 | 350℃/25℃ 20 个循环涂膜无异常 | ||
耐腐蚀性 | 耐 70~80℃ 酸、10% NaOH、溶剂、盐水浸泡 24 h 无异常 | ||
固化/养护时间 | 常温 20℃ 48 h(夏)/72 h(冬),3 天达设计强度;部分初凝后即可点火 | ||
常规施工厚度 | 20~50 mm(龟甲网 15~20 mm 对应 20~25 mm 涂层) |
二、产品优势
超强耐磨抗冲刷:骨料莫氏硬度 8~9 级(仅次于金刚石),颗粒紧密堆积、体积密度大、孔隙率低,可抵抗高浓度高速含尘气流的切削与冲击磨损;耐磨寿命可达普通钢材的 3~5 倍、普通环氧涂料的 3~5 倍。
机械强度与刚度极高:常温下经化学反应形成陶瓷结合,常温强度可达 130~280 MPa,是普通混凝土和耐火浇注料无法比拟的;可抵御物料的高速冲击力与剪切应力。
韧性抗震、抗剥落:采用无定向钢纤维(掺量 2%~5%)+定向网状(龟甲网)增强的复合补强措施,断裂韧性强,有效防止冲击造成的破损剥落;低膨胀系数使体积稳定、极少产生裂纹。
整体无缝、附着力强:现场整体涂抹施工,无接缝、无砖缝薄弱通道;龟甲网作为"骨骼"机械锚固(焊点 ≥25~40 个/m²),与碳钢、不锈钢基材结合牢固,可应对振动与热胀冷缩,不脱落。
耐高温、耐腐蚀:无机体系长期使用温度可达 1000~1300℃(特种无机纳米型至 1750℃);采用耐酸耐碱合成原料,属环境惰性材料,耐酸碱、抗含硫含氯烟气腐蚀,不与介质反应。
适配异形结构:可在弯头、变径管、三通、蜗壳、溜槽等复杂曲面现场施工,无死角防护,这是预制陶瓷片与金属衬板难以比拟的。
施工便捷、维护成本低:无需支模、无需烘烤,常温固化 3 天即可投用(部分初凝后可直接点火);局部损坏只需清理破损区、补焊龟甲网重新涂抹即可,一次施工寿命通常 3~5 年。
绿色环保:无机非金属材料,主要成分为硅酸盐,与岩石圈成分相近,无重金属离子污染,不造成土质劣化。
三、应用领域
水泥建材(用量最大):立磨出风口至旋风筒/收尘器风管、立磨上中下壳体及底板、选粉机壳体、所有旋风分离器壳体及进出风管、C1 旋风筒出风管及弯管、三次风管及高温阀门、蓖冷机至电收尘器风管、窑头窑尾煤粉输送耐磨直管及弯头、高温/循环风机机壳及进出风管、煤磨与水泥磨系统、下料斗及溜槽。
燃煤电力:磨煤机出口管道、中速磨筒体及分离挡板、粗/细粉旋风分离器壳体与锥斗及进出管道、一次二次风管、排粉机机壳及风管、锅炉烟道与燃煤锅炉输送管道、循环流化床锅炉燃烧室与高温旋风分离器、除尘器壳体与管道及弯头、干灰风选机内壳、脱硝烟道、脱硫塔烟道与浆液管道、煤渣煤粉输送管道。
钢铁冶金:矿石与原煤输送料仓料斗、台车三通斗与受料斗、炼焦配料混合料仓、烧结系统振动筛/料槽/选矿料斗、烧结入料溜管、高炉入料溜管、高炉炉渣水淬流及渣仓、除尘系统。
石化与化工:催化裂化装置旋风分离器、反应器、再生器、烟道、催化剂输送管道、一氧化碳余热锅炉内衬;化工管道、反应釜、洗涤塔、含固体颗粒的酸碱介质管道。
矿山与环保:选矿厂分级机、搅拌槽、浮选机槽体、渣浆泵、旋流器、矿浆输送管、溜槽;垃圾焚烧与危废烟气除尘设备、引风机叶轮与叶片、灰斗。
应用行业
在线留言
如果您有任何疑问,请向我们留言